Які різьби можна виготовити за допомогою токарної обробки металу
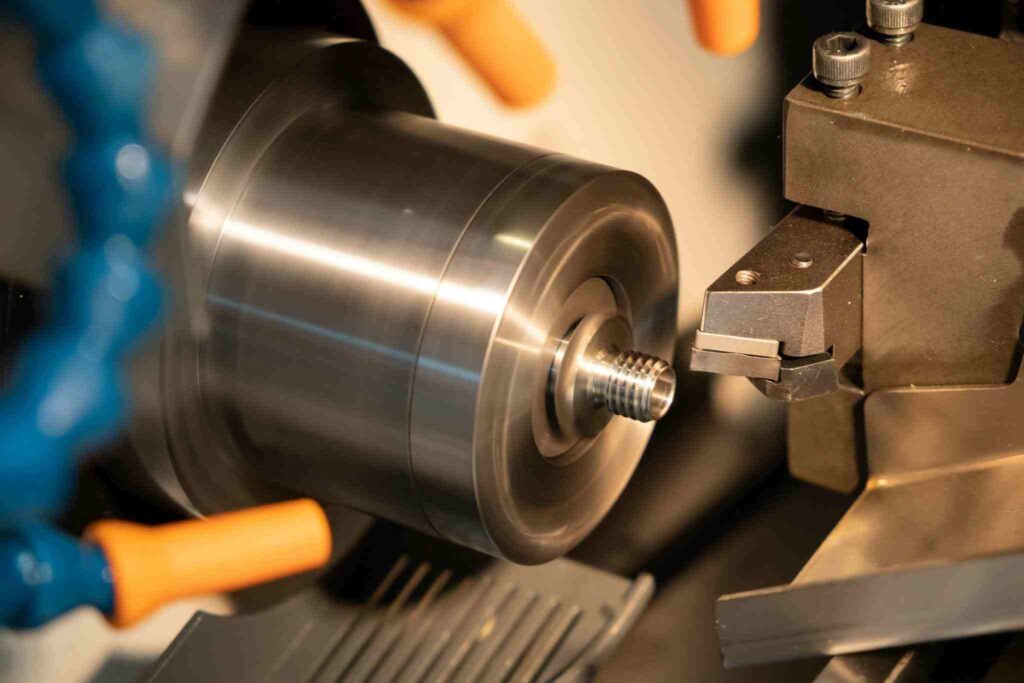
Токарне обладнання дає змогу виготовляти різьбові поверхні різного профілю, кроку та напрямку. Різьба токарною обробкою наноситься на зовнішню або внутрішню поверхню деталі, а технологія залежить від її конструкції та параметрів з’єднання. Види різьби для токарної обробки охоплюють метричні, дюймові, трубні, трапецеїдальні, упорні, конічні та багатозахідні варіанти. Для виготовлення деталі за кресленням доступні послуги токарної обробки.
Метрична різьба
Метрична різьба є поширеним варіантом для кріпильних і машинобудівних деталей. Її позначають літерою M із зазначенням номінального діаметра та, за потреби, кроку. Для одного діаметра можуть використовуватися крупний або дрібний крок, залежно від призначення з’єднання та вимог до міцності й точності.
Токарний верстат дає змогу виконувати як зовнішню, так і внутрішню метричну різьбу. Під час роботи важливо витримати діаметр, крок і геометрію профілю. Окрема увага потрібна, коли токарна обробка різьби виконується за кресленням: враховують довжину різьбової ділянки та вимоги до її сполучення з відповідною деталлю.
Дюймова різьба
Дюймові різьби відрізняються від метричних системою визначення основних параметрів. Замість кроку в міліметрах використовується кількість витків на дюйм. Тому під час виготовлення потрібно точно знати стандарт і задані характеристики різьбової поверхні.
Серед поширених варіантів можна зустріти UNC із крупним кроком та UNF із дрібним. Вони використовуються, зокрема, в імпортному обладнанні, механізмах і деталях, де потрібно відтворити відповідне дюймове з’єднання. У практичній роботі метрична та дюймова різьба потребують різних налаштувань верстата відповідно до заданого кроку або кількості витків.
Трубна різьба
Трубна різьба використовується у фітингах, патрубках та інших елементах трубопровідних систем. Залежно від конструкції з’єднання вона може бути циліндричною або конічною. Для готової деталі важливі не лише номінальний розмір, а й точність профілю та інших геометричних параметрів.
Для цього нарізання різьби на токарному верстаті виконують на деталях відповідної форми та розміру. Під час вибору технології враховують тип трубної різьби, матеріал заготовки та вимоги до з’єднання. Якщо параметри задані на кресленні, їх потрібно витримати разом із довжиною різьбової ділянки та розташуванням поверхні на деталі.
Трапецеїдальна різьба
Трапецеїдальна різьба має профіль, призначений для передачі значного осьового зусилля та перетворення обертального руху на поступальний. Її застосовують у ходових гвинтах, приводах і механізмах переміщення. Такий профіль відрізняється від кріпильної різьби геометрією та призначенням.
Трапецеїдальна різьба може виготовлятися різцем із дотриманням заданих параметрів профілю та кроку. Для деяких механізмів потрібен одно- або багатозахідний варіант. Кількість заходів впливає на переміщення за один оберт, тому цей параметр визначають конструкцією вузла, а не лише можливостями обладнання.
Упорна різьба
Упорна різьба має асиметричний профіль. Її використовують у механізмах, де основне осьове навантаження діє в одному напрямку. Форма профілю дає змогу пристосувати різьбове з’єднання до умов роботи конкретного вузла.
Під час виготовлення важливо точно сформувати робочу та допоміжну сторони профілю. Навіть невелике відхилення геометрії може вплинути на взаємодію деталей і ресурс з’єднання, тому параметри різьби задають у кресленні або технічній документації. Токарне нарізання виконується з урахуванням діаметра, кроку, кута профілю та інших вимог до готової поверхні. Контроль цих параметрів потрібен для сумісності деталей.
Конічна різьба
Конічна різьба формується на поверхні, діаметр якої змінюється вздовж осі. На відміну від циліндричної, її геометрія передбачає конусність. Саме тому під час виготовлення важливо витримати не тільки профіль і крок, а й заданий кут конуса.
Конічні різьби застосовують у трубних з’єднаннях та окремих дюймових стандартах. Від правильності геометрії залежить, як деталі сполучатимуться між собою. Для виготовлення на токарному обладнанні потрібні відповідні налаштування та інструмент, які дають змогу отримати задану форму різьбової поверхні. Похибка конусності може порушити правильне сполучення деталей.
Ліва та багатозахідна різьба
Ліва різьба має напрямок навивки, протилежний правій, яка використовується найчастіше. Її застосовують у конструкціях, де цього потребує принцип роботи механізму або особливості з’єднання. Тому під час замовлення важливо окремо вказати напрямок різьби.
Багатозахідна різьба має кілька окремих заходів, розташованих із рівномірним кутовим зміщенням. За один оберт така різьба забезпечує осьове переміщення, яке залежить від кроку та кількості заходів. Її можна виготовляти на токарному обладнанні, якщо конструкція верстата та система керування підтримують необхідні параметри.
Від чого залежить можливість виготовлення різьби
Можливість виготовлення конкретної різьби визначається сукупністю технічних умов. Враховують конструкцію верстата, систему керування, доступний інструмент, матеріал заготовки, діаметр і довжину деталі. Для складних профілів додаткове значення мають точність обладнання та спосіб закріплення деталі.
Перед початком роботи потрібне креслення із зазначенням типу різьби, номінального діаметра, кроку або кількості витків, напрямку та довжини. Якщо йдеться про спеціальний профіль, варто вказати його геометричні параметри або стандарт. Чим точніше в кресленні задані характеристики різьби, тим простіше визначити відповідний спосіб обробки та перевірити готову деталь.